


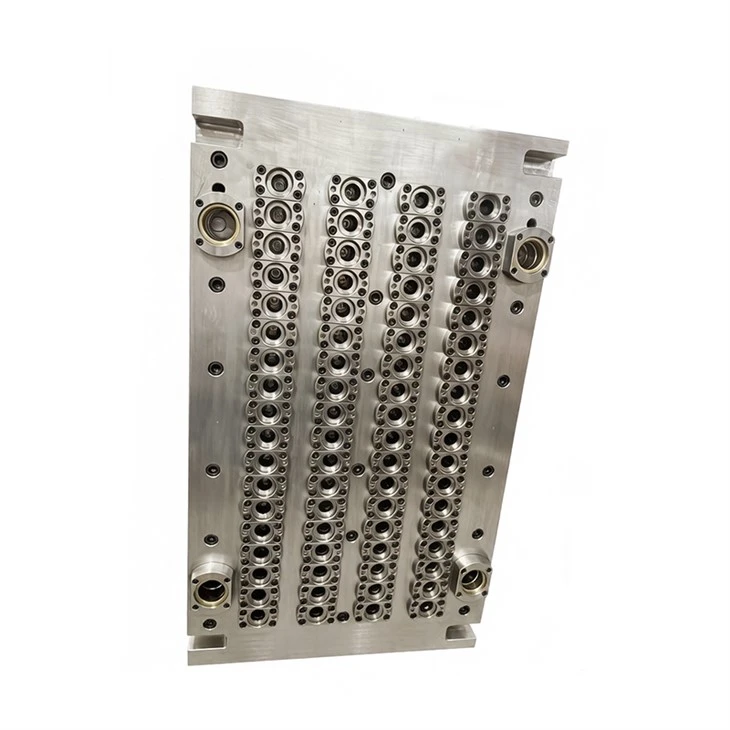
Precyzyjne wielogniazdowe formy wtryskowe zaprojektowane do masowej produkcji w pomieszczeniach czystych elementów medycznych jednorazowych strzykawek, zapewniające stałą grubość ścianek, wąskie tolerancje wymiarowe i minimalne wypływki w milionach ciągłych cykli.
Aplikacje docelowe
Standardowe strzykawki medyczne
Formowanie beczek i tłoków do klinicznych systemów wtryskowych o pojemności 1 ml, 3 ml, 5 ml, 10 ml, 20 ml i 50 ml.
Bezpieczne strzykawki
Produkcja skomplikowanych elementów przesuwnych i zatrzasków blokujących do mechanizmów chowanych igieł.
Strzykawki do podawania insuliny
Formowanie bardzo koncentrycznych beczek o bardzo cienkich ściankach w celu precyzyjnego dozowania małych objętości.
Automatyczne wyłączanie strzykawek
Produkcja wewnętrznych klipsów niszczących i konstrukcji zamykających zapobiegających ponownemu użyciu.
Specyfikacje form
|
Parametr |
Wartość techniczna |
|
Opcje wnęki |
16, 32, 48, 64, 96 ubytków |
|
Żywotność projektu |
3 000 000 do 5 000 000 cykli |
|
Tolerancja wymiarowa |
W granicach plus minus 0,005 mm |
|
Czas cyklu |
6,5 do 9,5 sekundy |
|
Kompatybilne żywice |
PP klasy medycznej, PC |
|
Wymagany tonaż mocowania |
250 do 350 ton (linia bazowa 64 wnęki) |
|
Twardość rdzenia i wnęki |
48 do 52 HRC |
Architektura Strukturalna
Sztywność płyty podstawy
Wykonane maszynowo z wstępnie utwardzanych bloków stali P20 lub H13 w celu wyeliminowania ugięcia konstrukcji pod wysokim ciśnieniem wtrysku.
Wymienne wkłady
Indywidualne bloki rdzenia i gniazda umożliwiają szybką wymianę komponentów bez demontażu głównej formy.
Precyzyjne wyrównanie
Wielostopniowe filary prowadzące i stożkowe blokady utrzymują połączenie rdzenia z wgłębieniem z zerowym przesunięciem.
Dynamika wyrzutu
Wyważone płyty zgarniające i wypychacze tulei zapobiegają powstawaniu naprężeń i zniekształceń na cienkościennych rurach o geometrii.
Kontrola termiczna i komorowa
Niezależne ogrzewanie dyszy
Indywidualne pętle sprzężenia zwrotnego termopary na każdej końcówce gorącego kanału utrzymują temperaturę stopu w granicach plus minus 0,5 stopnia Celsjusza.
Konforemne obwody chłodzenia
Ścieżki wiercone spiralnie owijają się ściśle wokół profili rdzenia, aby równomiernie odprowadzać ciepło z grubych obszarów kołnierzy.
Strategia bramkowania
Centralne prowadzenie zaworu-bramy lub końcówki termicznej eliminuje pozostałości bramy i zapobiega powstawaniu nitek na przezroczystych polimerach.
Równoważenie reologiczne
Układy kanałów zweryfikowane poprzez symulację przepływu, aby zagwarantować jednoczesne wypełnienie wnęki i równomierne ciśnienie uszczelnienia.
Specyfikacje materiałów
Szwedzkie i japońskie stale narzędziowe ze stali nierdzewnej (S136, 2316) są odporne na korozyjne dodatki polimerów medycznych.
Odporna na wysoką temperaturę stal stopowa zaprojektowana z myślą o optymalnej przewodności cieplnej i szczelnym uszczelnieniu pod ciśnieniem.
Tuleje prowadzące i płyty ścieralne wykonane są z samosmarujących stopów brązu z osadzonymi grafitowymi zatyczkami, które zapobiegają zacieraniu się.
Operacje obróbki
Frezowanie 5-osiowe
Profilowanie zgrubne i wykańczające wykonywane na szybkich centrach obróbczych w celu uzyskania dokładności konturu poniżej mikrona.
Polerowanie lustrzane
Ręczne docieranie pozwala uzyskać optyczne wykończenie powierzchni Ra mniejsze niż 0,05 mikrometra, co zapewnia krystalicznie czystą przezroczystość beczki.
Obróbka elektroerozyjna
Precyzyjny drut i ciężarek EDM tworzy ostre wewnętrzne żebra, kanały wentylacyjne i misterne podcięcia zatrzaskowe.
Inspekcja Metrologiczna
Wszystkie obrobione płyty i wkładki przed montażem przechodzą skanowanie 3D za pomocą sondy dotykowej i profilu optycznego.
Weryfikacja jakości
Certyfikacja stali
Raporty z testów walcowni sprawdzane dla każdej partii surowej stali narzędziowej w celu potwierdzenia składu chemicznego i wskaźników twardości.
Próba ciśnieniowa
Wewnętrzne obwody chłodzące i hydrauliczne zostały poddane testom hydraulicznym przy 1,5-krotnym ciśnieniu roboczym w celu sprawdzenia integralności uszczelnienia.
Weryfikacja przebiegu próbnego
Każda forma poddawana jest ciągłemu, 4-godzinnemu testowi na miejscu; Przed dostawą sporządzane są raporty wymiarowe i próbki wolne od wad.
Pakiet Dokumentacji
Zawiera raporty z testów stali, dzienniki obróbki cieplnej, rysunki powykonawcze 2D/3D i wykazy części zamiennych.
Często zadawane pytania
P: Jaki tonaż mocowania jest wymagany w przypadku konfiguracji o dużej wnęce?
Odp.: Forma z 64 gniazdami zazwyczaj wymaga wtryskarki o masie od 250 do 350 ton, wyposażonej w akumulatory o dużej prędkości.
P: W jaki sposób konserwowane są zamienne wkładki matrycowe?
Odp.: Płytki są obrabiane maszynowo CNC według unikalnych głównych numerów seryjnych, co zapewnia bezpośrednią wymianę bez konieczności ręcznego montażu na stole warsztatowym.
P: Jaki jest standardowy czas realizacji od zatwierdzenia rysunku do próbek próbnych?
Odp.: waha się od 45 do 65 dni kalendarzowych, w zależności od liczby ubytków i złożoności mechanizmu.
P: W jaki sposób kontrolowany jest błysk w obszarach skrzydeł lufy?
Odp.: Zarządzane poprzez precyzyjne kąty rozwarcia linii podziału, dużą równoległość mocowania i obróbkę płytek z dopasowaną tolerancją.
Popularne Tagi: jednorazowe formy wtryskowe strzykawek, Chiny producenci, dostawcy, fabryki jednorazowych form wtryskowych strzykawek, Jednorazowa forma wtryskowa do szalek Petriego, Jednorazowa foremka na końcówki pipet, Forma do tub laboratoryjnych z tworzywa sztucznego, Forma końcówki do odsysania płynów medycznych, Forma do szalek Petriego, precyzyjna forma do wyrobu medycznego


