


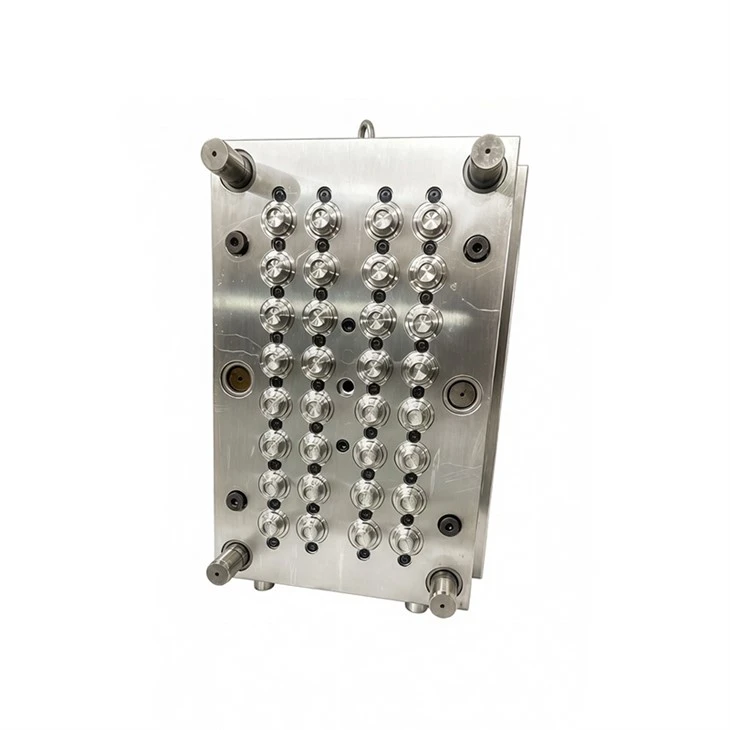
Formy do zamykania typu flip-top na zawiasach to precyzyjne systemy narzędzi zaprojektowane do produkcji zintegrowanych zakrętek do butelek z elastycznymi, odpornymi na zmęczenie zawiasami w jednym cyklu wtrysku o dużej prędkości. Te wielogniazdowe formy wykorzystują zsynchronizowane mechanizmy przesuwne i składane konfiguracje rdzeni, aby jednocześnie tworzyć złożone podcięcia, zatrzaskowe pierścienie ustalające i otwory dozujące. Zbudowane z myślą o zautomatyzowanej produkcji opakowań na dużą skalę, oprzyrządowanie zapewnia ścisłą stabilność wymiarową i wydłużoną żywotność, eliminując jednocześnie wtórny montaż ręczny.
Kluczowe dane techniczne formy
|
Składnik specyfikacji |
Parametr / opis techniczny |
|
Stal rdzeniowa i matrycowa |
Wstępnie hartowana i odgazowana próżniowo stal stopowa zoptymalizowana pod kątem odporności na zużycie i przewodności cieplnej. |
|
Konstrukcja podstawy formy |
Standaryzowane płyty stalowe o precyzyjnie szlifowanej równoległości, aby wytrzymać duży nacisk zacisku. |
|
System gorących kanałów |
Układy zasuw zaworowych lub końcówek termicznych; niezależna kontrola strefowa utrzymująca stabilność termiczną plus-minus 1 stopień Celsjusza. |
|
Wyrzut i akcja |
Mechaniczne płyty zgarniające i kątowe podnośniki kołków z antyrotacyjnymi prowadnicami wyrównującymi rdzeń. |
|
Architektura chłodzenia |
Konformalne i nawiercone obwody wewnętrzne zaprojektowane z myślą o szybkim odprowadzaniu ciepła i przyspieszaniu cyklu. |
Wzory czapek typu flip-top
Zamknięcia kosmetyczne z jednym zawiasem
Niskoprofilowe konstrukcje z precyzyjnymi, zatrzaskowymi pierścieniami ustalającymi i zapobiegającymi wyciekom uszczelkami korków.
Kapsułki dwuskładnikowe / dwuskładnikowe
Układy narzędzi integrujące miękkie dotykowe uchwyty TPE ze sztywnymi korpusami z polipropylenu.
Konfiguracje kryzy dozującej
Konfigurowalne otwory, od kanałów drobnej mgły po szerokie dziobki do przypraw.
Integracja opaski zabezpieczającej przed manipulacją
Odrywane elementy mostka są uformowane bezpośrednio w spódnicy w celu wstępnego potwierdzenia otwarcia.
Kompatybilność materiałowa
Polipropylen (PP)
Żywica podstawowa przeznaczona do zawiasów ruchomych ze względu na wysoką odporność na zmęczenie zginające.
Polietylen (PE - HDPE / LDPE)
Wykorzystywany w przypadku wymagań dotyczących bardziej miękkiego i giętkiego zamknięcia, wymagających elastyczności podczas ściskania.
Elastomery termoplastyczne (TPE)
Zintegrowane z wielokomponentowym oprzyrządowaniem do miękkich uszczelek i podkładek uchwytowych.
Naddatek na skurcz żywicy
Wymiary oprzyrządowania skalibrowane w celu uwzględnienia określonych współczynników skurczu objętościowego polimeru.
Układ wnęki i dopasowanie maszyny
|
Konfiguracja wnęki |
Zalecany tonaż prasy |
Zrównoważony projekt biegacza |
|
16 Jama |
150 do 200 ton |
Symulowane komputerowo ścieżki przepływu weryfikujące identyczne czasy napełniania. |
|
24 Jama |
200 do 250 ton |
Zrównoważone spadki ciśnienia w każdej wnęce, aby zapewnić jednakową masę części. |
|
32 Jama |
250 do 300 ton |
Modułowe bloki wkładek do szybkiej wymiany sekcji o wysokim zużyciu. |
|
48/64 Wnęka |
350 do 450 ton |
Układy o dużej gęstości zoptymalizowane pod kątem szybkiej, zautomatyzowanej produkcji. |
Kontrola jakości i weryfikacja
Metrologia wymiarowa
Współrzędnościowe maszyny pomiarowe kontrolujące grubość ścianki, linie podziału i głębokość mocowania.
Badanie twardości materiału
Weryfikacja twardości Rockwella przeprowadzona na wszystkich blokach wkładek rdzeniowych i wnękowych.
Analiza chropowatości powierzchni
Kontrola optyczna zapewniająca lustrzane wykończenie lub określone tekstury EDM na ścianach wewnętrznych.
Kontrola blokady zaciskowej
Walidacja tolerancji potwierdzająca zerowe odchylenie luzu przy maksymalnym obciążeniu zacisku.
Próba formy i walidacja próbki
Testowanie cyklu suchego
Sprawdzanie mechanicznego działania na specjalistycznych prasach weryfikujące płynność rozrządu suwaka i wyrzutnika.
Pobieranie próbek produkcyjnych
Ciągłe serie od 500 do 1000 zdjęć w celu ustabilizowania równowagi termicznej i monitorowania błysku.
Testy funkcjonalne
Fizyczna weryfikacja momentu obrotowego otwierania i zamykania, odporności na uderzenia i integralności uszczelnienia.
Pakiet Dokumentacji
Kompletna dostawa obejmująca przykładowe części, raporty CMM, arkusze parametrów i rysunki 2D/3D.
Parametry dostosowywania
|
Obszar dostosowywania |
Zakres inżynieryjny/opcje |
|
Standardy wykończenia szyi |
18-415, 20-410, 24-410, 28-410 i niestandardowe, zastrzeżone profile gwintów. |
|
Żywa grubość zawiasu |
Kalibracja od 0,3 mm do 0,8 mm pod kątem wymaganego momentu obrotowego i trwałości zginania. |
|
Podcięte kąty pochylenia |
Kąt od 3 do 7 stopni zaprojektowany z myślą o płynnym uwalnianiu nasadki bez zarysowań powierzchni. |
|
Interfejsy maszynowe |
Lokalizowanie średnic pierścieni, wzorów wybić i szczelin zaciskowych dopasowanych do specyfikacji prasy. |
Często zadawane pytania
P: Jaki jest standardowy czas realizacji od zatwierdzenia rysunku do wstępnego pobrania próbek?
Odp.: Terminy produkcji wahają się od 35 do 55 dni, w zależności od liczby gniazd i złożoności gorących kanałów.
P: Jakiego okresu eksploatacji można się spodziewać przed poważnym remontem oprzyrządowania?
Odp.: Oprzyrządowanie zbudowane z określonej stali hartowanej osiąga od 1 000 000 do 3 000 000 cykli produkcyjnych.
P: Czy oprzyrządowanie jest kompatybilne z istniejącymi systemami automatyki zakładu?
Odp.: Projekty obejmują standardowe interfejsy montażowe i strefy wolnej przestrzeni do automatycznego usuwania części.
P: Jakie formaty plików są wymagane do zainicjowania projektu oprzyrządowania niestandardowego?
Odp.: Ostateczne modele części 3D w formacie STEP lub IGES z rysunkami 2D zawierającymi szczegółowe tolerancje krytyczne.
Popularne Tagi: formy z zamknięciem typu flip-top na zawiasach, Chiny producenci, dostawcy, fabryki form z zamknięciem na zawiasach, Forma nakrętek do butelek na wodę pitną, forma z pokrywką o dużej pojemności, Forma nasadki o wysokiej precyzji, forma do zakrętek wielokomorowych, forma wielogniazdowa do czapek, forma na zakrętki do butelek sportowych


